


矿山尾矿库立式长轴尾矿回水泵用H系列直角齿轮箱案例分析

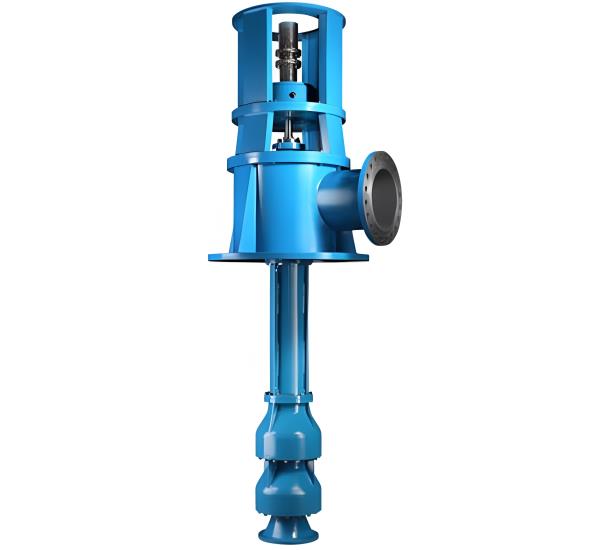
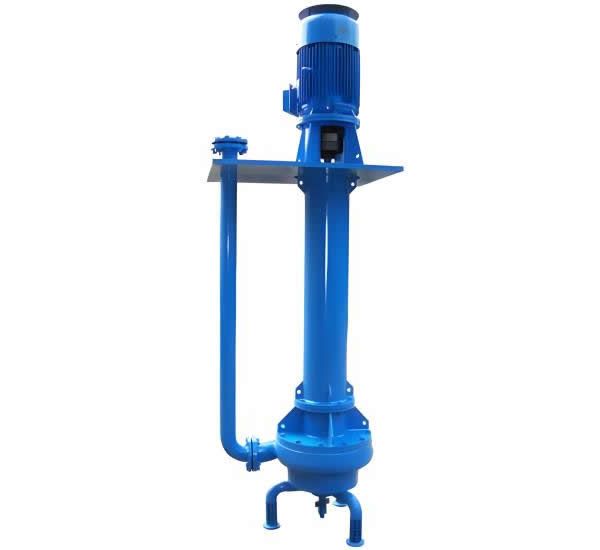
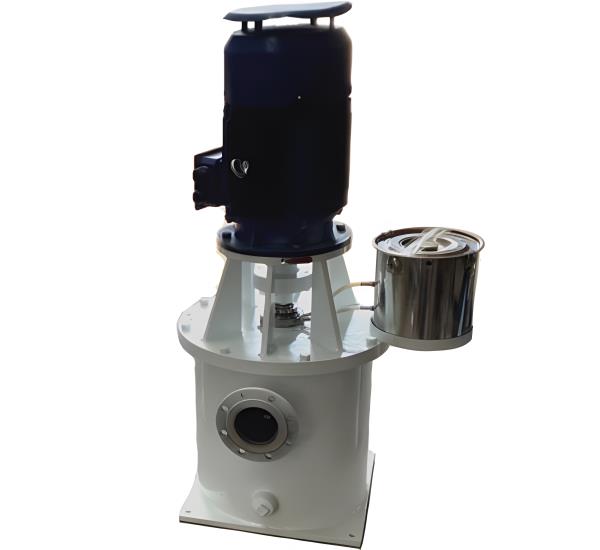
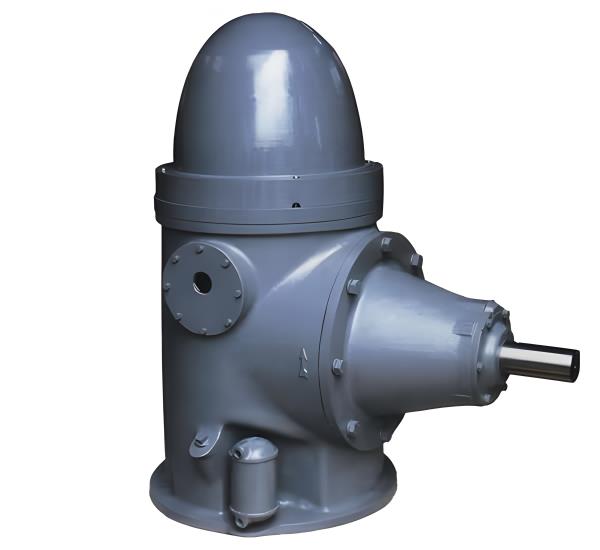
本案例针对某大型金属矿山尾矿库回水输送系统改造项目,采用重载抗磨型H系列直角齿轮箱驱动立式长轴尾矿回水泵,解决传统直联驱动在高含渣、强冲击、多粉尘矿山工况下空间受限、部件磨损快、轴向推力过载等核心痛点,实现尾矿库回水系统长期连续稳定运行,彻底规避尾矿库排水失效引发的溃坝重大安全风险。 该矿山尾矿库总库容达800万m³,是国内典型的山谷型大型金属矿山尾矿库,配套回水系统设计日输送尾矿澄清水量12万m³,回水中含有大量尾矿细砂、矿渣颗粒,原系统采用常规电机直联驱动立式长轴回水泵方案,运行中暴露出多个致命性安全隐患: 空间布局严重受限:尾矿库地下泵房层高仅3.2m,立式电机直接叠加在泵体上方,机组总轴向高度超过3m,日常运维行车吊装空间不足,拆解泵体叶轮、清渣检修时必须临时拆除泵房顶部管线,单次维修耗时超72小时,回水系统长期处于非备用状态,尾矿库水位超标风险极高。 高含渣冲击过载频发:回水中尾矿细砂含量长期超过3%,泵运行时轴向推力波动幅度达60%,原立式电机自带推力轴承额定承载仅65000N,长期受交变冲击载荷影响,平均6个月就出现轴承烧损故障,回水系统非计划失效率高达20%,直接威胁尾矿库水位安全。 多粉尘环境磨损快:尾矿库周边空气中弥漫大量矿尘颗粒,普通齿轮箱密封防护等级不足,矿尘极易侵入内部,导致齿轮啮合面快速磨粒磨损,平均10个月就出现齿面点蚀、振动超标故障,设备运维成本是普通清水泵的4倍以上。 能耗居高不下:原直联驱动方案无法灵活调整泵的输出转速,只能通过出口阀门节流控制回水流量,大量能量被无效损耗,单台回水泵年耗电量超450万kWh,系统运行能耗远超行业平均水平。 针对矿山尾矿库高含渣、强冲击、多粉尘的特殊工况,选用重载抗磨升级型H系列直角齿轮箱,核心配置完全适配尾矿库场景的严苛要求: 核心参数精准匹配: 适配卧式电机输入功率900HP(约670kW),预留30%功率冗余,额定输入转速1500rpm,通过定制传动比1.35:1实现泵输出转速2025rpm,完全匹配尾矿回水泵额定流量1500m³/h、扬程80m的工况点。 升级重载推力滚子轴承,额定轴向推力承载能力达125000N,完全覆盖含渣冲击下泵的最大瞬时轴向推力105000N,预留19%的推力冗余,彻底解决交变轴向冲击载荷引发的轴承过载问题 。 矿山工况专项优化: 齿轮采用20CrMnTi合金钢渗碳淬火处理,表面硬度达HRC60以上,搭配高精度磨齿工艺,抗磨粒磨损能力是普通齿轮的2倍以上,可抵御矿尘侵入后的轻微磨损,延长齿轮使用寿命。 轴端采用多重防尘密封结构,防护等级升级至IP66,完全阻挡尾矿矿尘颗粒侵入齿轮箱内部,杜绝矿尘进入润滑油引发的齿面磨粒磨损故障 。 布局与运维适配优化: 卧式电机水平布置在泵房地面安全区域,通过H系列直角齿轮箱90°转向后垂直输出驱动立式长轴回水泵,机组总轴向高度从3m降低至1.7m,完美适配地下泵房狭小的垂直空间,无需对原有泵房钢结构进行改造,大幅降低改造施工成本。 配套独立强制喷油润滑+外置冷却系统,油温可稳定控制在55℃以下,同时加装油液在线监测传感器,实时检测润滑油中金属磨粒含量,提前预判齿轮、轴承磨损状态,避免无人值守期间突发失效 。 该改造项目投运后连续运行42个月无重大故障,各项性能指标远超矿山安全规范要求: 可靠性大幅提升:齿轮箱重载推力轴承完全承载泵全部交变轴向载荷,轴系振动值稳定在2.9mm/s以下,彻底杜绝原电机推力轴承烧损故障,设备连续无故障运行时间从6个月延长至42个月,回水系统可靠性提升至99.95%,彻底消除尾矿库水位超标溃坝的重大安全隐患。 节能收益显著:通过齿轮箱传动比精准匹配,取消原阀门节流调节,系统传动效率提升至97%,单台回水泵年节电310万kWh,按矿山工业电价0.7元/kWh计算,年直接新增收益超217万元,10个月即可收回全部改造成本。 抗磨性能大幅增强:IP66级多重防尘密封完全阻挡矿尘侵入,齿轮箱内部润滑油清洁度长期保持在NAS8级以内,齿轮磨损量仅为行业平均水平的50%,设备润滑油更换周期从3个月延长至18个月,年运维成本降低75%。 运维效率显著提升:机组总高度大幅降低后,日常清渣、检修可直接使用泵房常规行车完成吊装,单次泵体拆解维修时间从72小时缩短至8小时,回水系统停用检修时间减少90%,大幅降低尾矿库高水位运行的安全风险。 矿山尾矿库场景选型时,必须选用高推力承载的定制H系列型号,预留30%以上的功率冗余,工况系数KA取值提升至2.0~2.5,抵御含渣介质引发的强交变冲击载荷,禁止直接使用普通清水泵用标准型号 。 多粉尘矿山环境下,必须升级防护等级至IP66,配套多重防尘密封结构,避免矿尘侵入内部引发齿面磨粒磨损,这是延长设备寿命的核心关键 。 该方案可直接复制推广到金属矿山尾矿库回水系统、选矿厂矿浆输送系统、煤矿排水系统等各类高含渣、强冲击的矿山场景,是当前矿山提升排水系统降本增效、保障本质安全的主流技术路线。 项目背景: 某矿山尾矿库采用浮动式取水泵站,安装立式长轴泵配合H系列直角齿轮箱,用于尾矿回水/取水。 技术要点: · 安装方式:浮动式(随水位变化) · 泵型:立式长轴泵 · 特殊挑战:尾矿浆体高磨损、水位波动大 分析: · 泵送介质含高浓度矿浆,齿轮箱需配备可靠的密封(双唇口密封等)防止浆液侵入 · 浮动安装要求齿轮箱与泵的连接具有一定柔性补偿能力 · 高磨损工况下需定期检测齿轮磨损状态矿山尾矿库立式长轴尾矿回水泵用H系列直角齿轮箱案例分析
⛏️ 项目背景与原始痛点
🛠️ H系列直角齿轮箱定制化选型方案
✅ 项目落地实测效果
📌 项目核心经验总结
尾矿工况是齿轮箱最严苛的应用场景之一: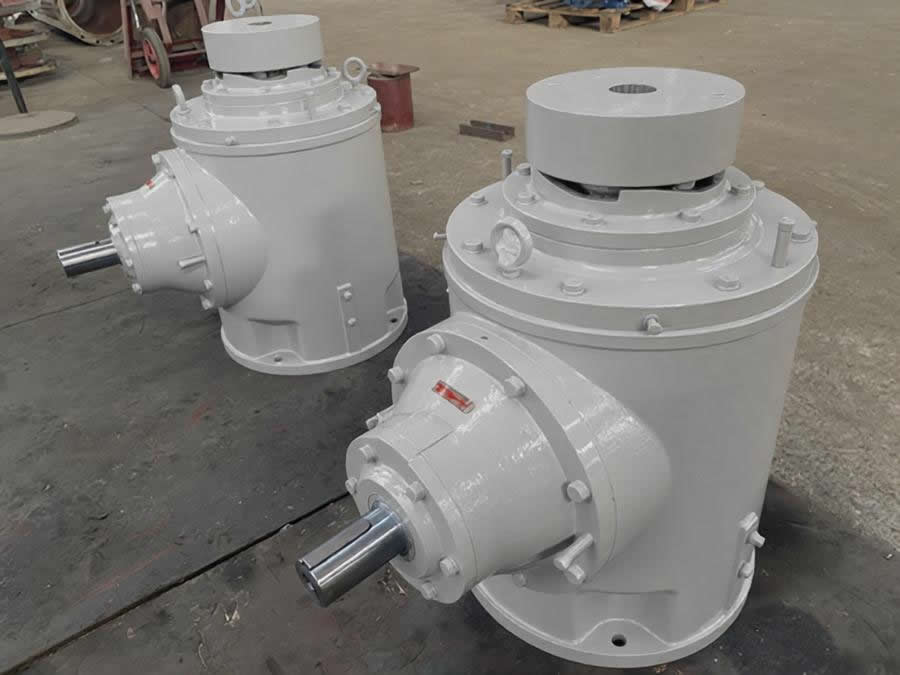


 移动官网
 官方微信
 工商信息